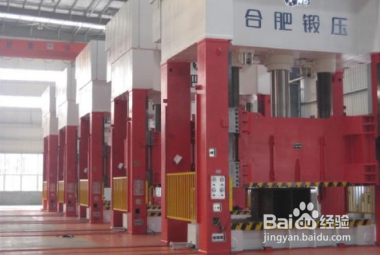
1、机床压力过小,达不到CAE参数要求,通过增大压力或更换机床解决
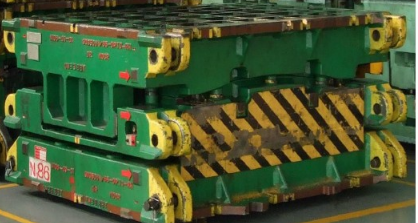
2、模具拉延筋太松,研合率差,导致走料过快,通过补焊调试拉延筋增加阻力解决。
3、材料尺寸不当,冲压过程压不住料,通过增大板料尺寸解决
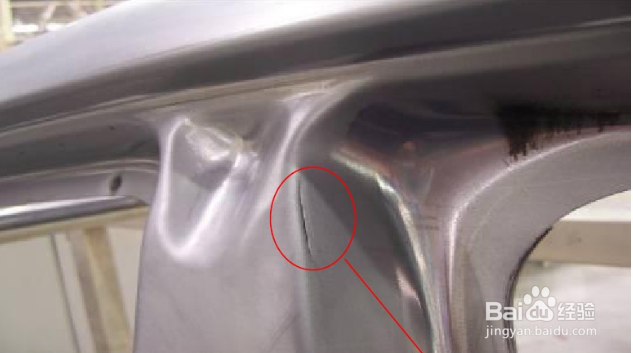
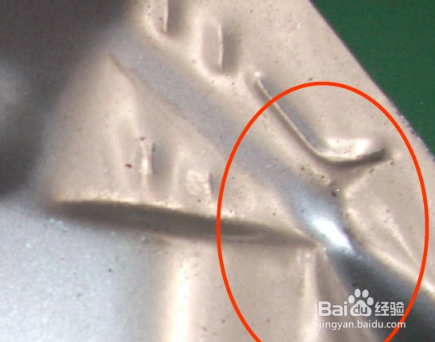
4、润滑油涂抹过多,涂抹位置不正确,减少润滑油用量合理涂抹位置
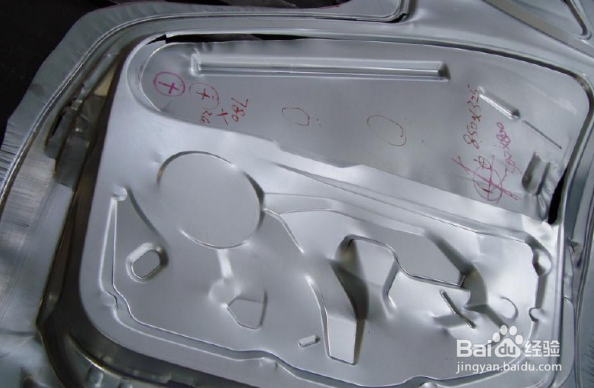
5、压边力太小,拉延筋位置设计不合理,增大压边力,增加拉延筋
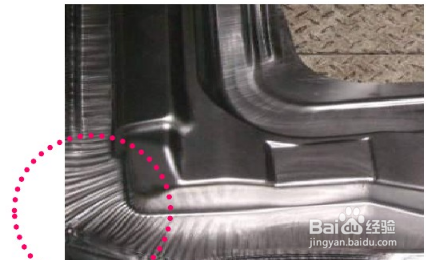
6、上模R角过大,走料太快,减小凹模圆角R角,控制料流动减少起皱。
时间:2026-04-21 16:37:14
1、机床压力过小,达不到CAE参数要求,通过增大压力或更换机床解决
2、模具拉延筋太松,研合率差,导致走料过快,通过补焊调试拉延筋增加阻力解决。
3、材料尺寸不当,冲压过程压不住料,通过增大板料尺寸解决
4、润滑油涂抹过多,涂抹位置不正确,减少润滑油用量合理涂抹位置
5、压边力太小,拉延筋位置设计不合理,增大压边力,增加拉延筋
6、上模R角过大,走料太快,减小凹模圆角R角,控制料流动减少起皱。
